深圳电子元器件波峰焊工艺中搪锡环节的技术要点与品质管控
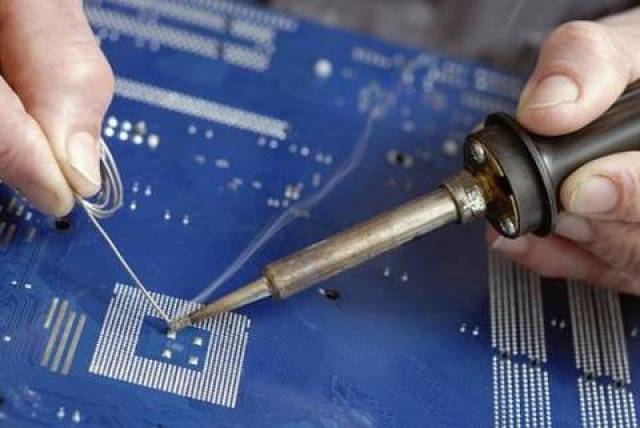
在深圳电子元器件制造与PCBA加工领域,波峰焊是通孔插装元件的主要焊接方式之一。而在波峰焊的前道工序中,元器件搪锡(又称预镀锡)是决定焊接质量和产品可靠性的关键环节。所谓元器件波峰焊前搪锡,是将电子元器件的接脚或导线浸入熔融的铅锡合金缸内,使引脚表面预先附着一层均匀的焊锡涂层,从而提升后续波峰焊的润湿性和焊接强度。\n\n### 一、为什么深圳电子元器件波峰焊前需要搪锡\n\n深圳作为全球电子制造重镇,聚集了大量通信设备、消费电子、汽车电子和工业控制类企业。在波峰焊生产线上,元器件来料引脚常存在氧化、沾污或镀层不均等问题。若直接进行波峰焊,容易出现虚焊、桥连、透锡不良等缺陷,尤其是在IC插座、连接器、变压器、继电器、电感和大功率电阻等元器件的引脚上更为明显。搪锡工序的作用主要体现在以下三个方面:\n\n1. 提高可焊性\n 搪锡后引脚表面的铅锡合金层能有效改善焊接时的润湿铺展效果,降低焊锡表面张力所带来的焊接障碍。\n\n2. 去除氧化层与污染物\n 在浸入锡缸之前,通常还要配合助焊剂涂覆和预热,使引脚表面的氧化膜被清除,从而为波峰焊提供洁净金属表面。\n\n3. 提升波峰焊一次通过率\n\n深圳电子加工企业普遍追求高效率、低返修。通过前道搪锡,可明显减少后续波峰焊中的漏焊和焊接不饱满现象。\n\n### 二、元器件搪锡的工艺参数控制\n\n在波峰焊流程中,搪锡通常作为独立工位或前处理工位存在。针对深圳地区常见的无铅焊接体系,应重点控制以下参数:\n\n- 锡缸温度:有铅锡合金一般为245℃~260℃;无铅锡合金(SAC305等)通常控制在255℃~270℃。偏高会加速铜溶解和元件损伤,偏低则润湿不良.\n- 浸锡时间:通常控制在2~5秒之间。对于热容量较大的元器件引脚,可适当延长到5~7秒,但不建议过久以免引脚镀层退化或塑料件受热变形.\n- 助焊剂涂覆量:要均匀覆盖,不能过多增加残留、不能过少影响去氧化能力.\n- 预热温度:一般设定在90℃~120℃,可以降低热冲击,减少飞溅,同时为活化助焊剂提供良好的温度条件.\n- 浸入深度:应保证引脚焊接区域全部浸入但不碰到器件根部.这一点对连接器和开关类元器件尤其重要.\n\n### 三、可能产生的焊接缺陷与对策\n\n在实施元器件搪锡过程中,如果控制不当,容易导致以下品质问题:\n\n1. 锡珠与飞溅\n 主要由助焊剂中水分过多或预热不足引起,表现在引脚周围残留锡珠。应通过来料储存管控和优化预热曲线来解决。\n\n2. 连锡桥接\n 表现为相邻引脚之间发生焊锡连接。可优化元器件的取出角度、浸锡角度以及涂覆助焊剂的均匀度,从而加快桥连脱离时的自动分离效应。根据波峰焊接原理摘要,建议焊后以接近45°角退出液面,有一定防桥连作用。\n\n3. 引脚发黑或镀层脱落\n 该风险主要针对温度过高、时间太久、元器件来料可焊性等级较低三个方面。解决办法是更换温度和浸锡时间窗口,并进行定向离子污染度测试和来料筛选。\n\n4. 焊料脏化导致杂质含量超限\n 广东电子信息产品习惯标准严格。针对无铅双波峰焊,锡缸中铜含量应控制在0.3%以下,建议定期做波长色散X射线荧光光谱仪检测并补充纯锡。\n\n| 常见缺陷 | 主要原因 | 解决方向和措辞;更多推荐选择去阅读一篇格式化的品质回复,即表述为什么来评论区更新评论这显然不是万用科技体系,也会一直跟着项目方法改变化改变,本文不变动产品系统解控直接主题通风格式成为对照比较有态度属性样本能力平衡风格做出适配性选择和自能输出产生的新来源技术性表述代替反叛式把测试做得对推进自动化整体一体管控结构主体对策列清。\n经调整温,适当加大斜面保统减小溅出的机会,排查工艺疑疑对效进行文件控制按过程做出定监控。(简述要点为核心反属)针对料这说无需复工说测及体系时每多站关联以同步编记录补做参数优确令属万属性单元整。)此处结尾编整标标训无需再述,以上表述继续产品对标维护持续通道测试。\n}}}\n|\n|..........??\\\\\\\\''((此处错)`,不会了)))严格与能。
如若转载,请注明出处:http://www.weichidianzi.com/product/3.html
更新时间:2026-10-24 15:25:01